সাইজিং ও স্পেসিফিকেশন
টেক্সটাইল ডাইং কারখানার জন্য স্টিম বয়লার কীভাবে সাইজ করবেন
নেমপ্লেটের সংখ্যা দিয়ে বয়লার সাইজ হয় না। kg/hr-এ পিক ও গড় স্টিম চাহিদা মেপে দেখুন, ওয়ার্কিং প্রেশার ঠিক করুন, আর কতটুকু কনডেনসেট ফেরত আসছে তা হিসাব করুন - এই তিনটি সংখ্যা থেকেই ক্যাপাসিটি বেছে নিন।
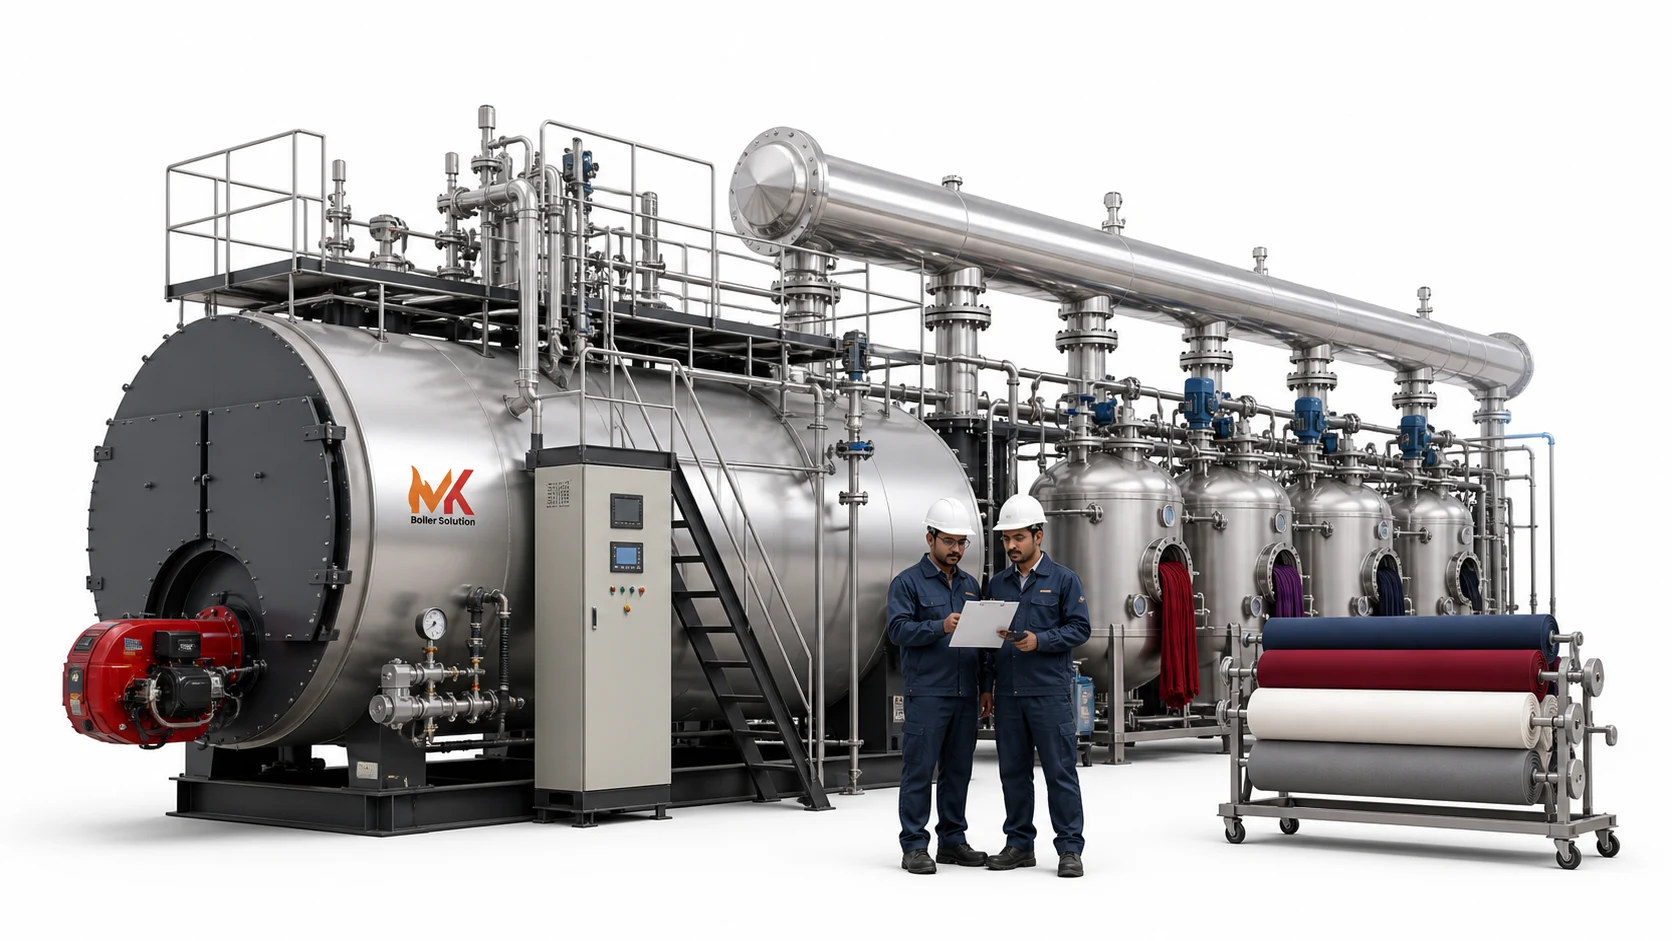
বাংলাদেশের টেক্সটাইল ও তৈরি পোশাক কারখানার ডাইং ফ্লোরে বেশিরভাগ সাইজিং ভুল হয়ে যায় কেউ ক্যাটালগ খোলার আগেই। কারখানা প্রতিটি মেশিনের নেমপ্লেট কনজাম্পশন যোগ করে, একটা মার্জিন যোগ করে, আর পরের সাইজের বয়লার অর্ডার করে বসে। ফলাফল হয় এমন একটি বয়লার যা সারাজীবন ৪০ শতাংশ লোডে অন-অফ সাইকেল করতে থাকে, একই প্ল্যান্ট ৮০ শতাংশ লোডে যতটা গ্যাস পোড়াত তার চেয়ে প্রতি কেজি স্টিমে বেশি গ্যাস পুড়িয়ে।
সাইজিং আসলে একটি মাপার কাজ। তিনটি সংখ্যা ক্যাপাসিটি ঠিক করে দেয়, আর তিনটিই আসে ফ্লোর থেকে, ব্রোশিওর থেকে নয়।
১. পিক ডিমান্ড, মোট কানেক্টেড লোড নয়
ডাইং একটি ব্যাচ প্রসেস। একটি জেট ডাইং মেশিন ফিল ও হিট-আপের সময় প্রচুর স্টিম টানে, আবার তাপমাত্রা ধরে রাখার সময় প্রায় কিছুই টানে না। আপনার মেশিনগুলো একসাথে পিক করে কিনা - এটাই সবকিছু ঠিক করে দেয়।
প্রোডাকশন প্ল্যান নিয়ে ফ্লোর ঘুরে দেখুন এবং একটি পুরো শিফটের জন্য নোট করুন -
- কতগুলো মেশিন একই সময়ে ফিল করে
- প্রতিটি ফিল ও হিট-আপ কতক্ষণ ধরে চলে
- একই হেডারের মধ্য দিয়ে আর কী কী চলে - স্টেন্টার, ক্যালেন্ডার, ড্রায়িং সিলিন্ডার, ফিনিশিং লাইন
একই মেশিন লিস্ট থাকা দুটি কারখানার বয়লার সাইজে ৪০ শতাংশ পার্থক্য হতে পারে, শুধু এই কারণে যে একটি তার ফিল স্ট্যাগার করে আর অন্যটি করে না।
ফুয়েল মিটার থেকে ডিমান্ড পড়া
যেখানে আগে থেকেই বয়লার আছে, সেখানে কোনো মডেলিং ছাড়াই ফুয়েল মিটার এই প্রশ্নের উত্তর দিয়ে দেয়। দুই কার্যদিবস ধরে প্রতি দশ মিনিট অন্তর গ্যাস কনজাম্পশন লগ করুন, স্টিম আউটপুটে কনভার্ট করুন, আর ট্রেসেই পিক দেখা যাবে। প্রাকৃতিক গ্যাসে চলা একটি আধুনিক থ্রি-পাস ফায়ার টিউব বয়লারের জন্য মোটামুটি কনভার্শন -
| জ্বালানি | সাধারণ স্টিম আউটপুট |
|---|---|
| ১ ঘনমিটার প্রাকৃতিক গ্যাস | ১২ থেকে ১৪ কেজি স্টিম |
| ১ লিটার ডিজেল বা HSD | ১২ থেকে ১৩ কেজি স্টিম |
| ১ কেজি বায়োমাস ব্রিকেট | ৩.৫ থেকে ৪.৫ কেজি স্টিম |
প্রতিটি সারির মধ্যে যে ফারাক, তা এফিসিয়েন্সি ও ফিডওয়াটার তাপমাত্রার কারণে। রেঞ্জের মাঝামাঝি সংখ্যায় ভরসা করার আগে নিজের প্ল্যান্ট মেপে দেখুন।
২. মেশিনে ওয়ার্কিং প্রেশার
কারো মনে থাকা সবচেয়ে বড় সংখ্যা থেকে নয়, বরং সবচেয়ে বেশি চাহিদার মেশিন প্লাস ডিস্ট্রিবিউশন লস থেকে জেনারেশন প্রেশার ঠিক করুন। বাংলাদেশে বেশিরভাগ ডাইং ও ফিনিশিং ইকুইপমেন্ট ৬ থেকে ১০ বারের মধ্যে কাজ করে। সর্বোচ্চ চাহিদার চেয়ে ১ থেকে ২ বার বেশি প্রেশারে জেনারেট করলে লম্বা কারখানা জুড়ে পাইপ লস কভার হয়ে যায়, আর স্থানীয় রিডিউসিং স্টেশন প্রতিটি মেশিনে ঠিক যতটুকু দরকার ততটুকুতে নামিয়ে দেয়।
প্রয়োজনের চেয়ে বেশি প্রেশারে জেনারেট করলে প্রতি ঘণ্টায় খরচ বাড়ে: স্ট্যাক তাপমাত্রা বেশি হয়, প্রতিটি ট্র্যাপে ফ্ল্যাশ লস বাড়ে, আর প্রতি কেজি স্টিমে ল্যাটেন্ট হিটের অংশ কমে যায়।
৩. কনডেনসেট রিটার্ন
ফেরত আসা কনডেনসেট এমন পানি যা আপনাকে সফটেন, ডিএয়ারেট বা অ্যাম্বিয়েন্ট থেকে গরম করতে হয় না। ফিডওয়াটার তাপমাত্রায় প্রতি ৬°সে বৃদ্ধি প্রায় ১ শতাংশ জ্বালানি সাশ্রয় করে। ৮৫°সে তাপমাত্রায় ৭০ শতাংশ কনডেনসেট ফেরত আনা একটি প্ল্যান্টের বয়লার, ড্রেনে ফেলে দেওয়া একই প্ল্যান্টের চেয়ে লক্ষণীয়ভাবে ছোট হতে পারে।
ক্যাপাসিটি বাড়ানোর আগে রিটার্ন লাইন যাচাই করুন। ফেইল করা ট্র্যাপ, আন্ডারসাইজড কনডেনসেট পাম্প বা বাতাসে ভেন্ট করা ফ্ল্যাশ ভেসেল - এসবই "আমাদের বড় বয়লার দরকার" বলে মনে হয়, অথচ আসল সমস্যা থাকে নিচের দিকে।
তিনটি সংখ্যা একসাথে মেলানো
গাজীপুর ও টঙ্গীর কাছে একটি নিট ডাইং ও ফিনিশিং ইউনিটের বাস্তব উদাহরণ -
- পরিমাপকৃত পিক: প্রতি সাইকেলে প্রায় ২৫ মিনিট ধরে ৪,২০০ kg/hr
- শিফট জুড়ে পরিমাপকৃত গড়: ২,৪০০ kg/hr
- ওয়ার্কিং প্রেশার: মেশিনে ৮ বার, জেনারেট ১০ বারে
- কনডেনসেট রিটার্ন: ৮৮°সে তাপমাত্রায় ৬২ শতাংশ
শুধু পিকের ওপর ভিত্তি করে সাইজ করলে ৪.৫ t/hr বয়লারের দিকে যাওয়া হয়, যা দিনের বেশিরভাগ সময় অর্ধেকেরও সামান্য বেশি লোডে চলবে। এর চেয়ে ভালো স্পেসিফিকেশন হলো ফিল সার্জের জন্য সাইজ করা স্টিম অ্যাকুমুলেটরসহ একটি ৩ t/hr বয়লার। অ্যাকুমুলেটর পিক শুষে নেয়, বয়লার তার সেরা এফিসিয়েন্সি ব্যান্ডের কাছাকাছি চলে, আর ওভারসাইজড বিকল্পের চেয়ে ক্যাপিটাল খরচও কম পড়ে।
এই কৌশল তখনই কাজ করে যখন পিক সত্যিই সংক্ষিপ্ত ও পুনরাবৃত্তিযোগ্য হয় - আর ঠিক এই তথ্যটিই শিফট লগ আপনাকে জানিয়ে দেয়।
ওভারসাইজিং যেখানে আসলেই ক্ষতি করে
- সাইক্লিং লস। প্রতিটি পার্জ সাইকেল ফার্নেসভর্তি গরম বাতাস স্ট্যাক দিয়ে বের করে দেয়। যে বয়লার ঘণ্টায় চারবার সাইকেল করে, তা স্থিরভাবে মডিউলেট করা বয়লারের চেয়ে অনেক বেশি হারায়।
- লো ফায়ারে ভেজা স্টিম। বড় ওয়াটার সারফেস, কম স্টিম ড্র, আর ক্যারিওভার হেডারে পানি ও দাগ পড়া ফেব্রিক হিসেবে দেখা দিতে শুরু করে।
- টার্নডাউন লিমিট। ওভারসাইজড বয়লারে 4:1 টার্নডাউনের বার্নার হালকা নাইট শিফট অনুসরণ করতে পারে না, ফলে মডিউলেট করার বদলে সাইকেল করতে থাকে।
সাপ্লায়ারকে যা দেবেন
তুলনাযোগ্য অফার পেতে চাইলে কোটেশন রিকোয়েস্টে থাকা উচিত -
- পরিমাপের সময়সীমাসহ kg/hr-এ পিক ও গড় স্টিম চাহিদা
- মেশিনে ওয়ার্কিং প্রেশার এবং প্রয়োজনীয় জেনারেশন প্রেশার
- জ্বালানি ও তার সাপ্লাই প্রেশার, সাথে যেকোনো ডুয়াল-ফুয়েল প্রয়োজনীয়তা
- কনডেনসেট রিটার্নের শতাংশ ও তাপমাত্রা
- ফিডওয়াটার অ্যানালাইসিস - হার্ডনেস, TDS, ক্লোরাইড, সিলিকা
- উপলব্ধ ফ্লোর এরিয়া, দরজার প্রস্থ ও স্ট্যাক রুট
- প্রথম দিন থেকেই বয়লারের বাংলাদেশি বয়লার রেজিস্ট্রেশন ও OCIoB সনদ লাগবে কিনা
এই সাতটি লাইন থাকলে যেকোনো দক্ষ সাপ্লায়ার আপনাকে একটি ক্যাপাসিটি, বার্নার সিলেকশন ও ওয়াটার ট্রিটমেন্ট স্কোপ দিতে পারবে যা পাশাপাশি রেখে তুলনা করা যায়। এগুলো ছাড়া আপনি আসলে আন্দাজের সাথে আন্দাজের তুলনা করছেন।
আপনার হয়ে মাপজোখ করিয়ে নিতে চাইলে, আমাদের ইঞ্জিনিয়াররা ইন্ডাস্ট্রিয়াল স্টিম বয়লার সরবরাহ এবং বয়লার স্থাপন ও কমিশনিং সেবা প্রদান করেন—আমাদের প্রকৌশল ডেস্কে যোগাযোগ করুন।
সাধারণ জিজ্ঞাসা
একটি টেক্সটাইল ডাইং কারখানার জন্য কত সাইজের বয়লার দরকার?
এটি নির্ভর করে পিক ডিমান্ডের ওপর, মেশিনের সংখ্যার ওপর নয়। ছয়টি জেট ডাইং মেশিন একসাথে ফিল করা একটি ডাইং ফ্লোরে সাধারণত পিক ডিমান্ড দাঁড়ায় ৩,০০০ থেকে ৬,০০০ kg/hr-এর মধ্যে, যেখানে গড় থাকে ১,৮০০ থেকে ৩,০০০ kg/hr। স্টিম অ্যাকুমুলেটরসহ পরিমাপকৃত পিক ডিমান্ডের ওপর বয়লার সাইজ করুন, নাহলে এমন ক্যাপাসিটি কিনবেন যা সারাদিন অলস বসে থাকে।
একটি ডাইং বয়লার কোন ওয়ার্কিং প্রেশারে চালানো উচিত?
বাংলাদেশে বেশিরভাগ ডাইং ও ফিনিশিং লাইন মেশিনে ৬ থেকে ১০ বার প্রেশারে কাজ করে। ডিস্ট্রিবিউশন লসের কথা মাথায় রেখে সর্বোচ্চ মেশিন চাহিদার চেয়ে ১ থেকে ২ বার বেশি প্রেশারে জেনারেট করুন, তারপর প্রতিটি মেশিনে স্থানীয়ভাবে রিডিউস করে নিন।
কতটুকু কনডেনসেট ফেরত আসা উচিত?
ভালোভাবে পাইপ করা একটি ডাইং প্ল্যান্ট তার কনডেনসেটের ৫৫ থেকে ৭৫ শতাংশ ফেরত আনে। ৪০ শতাংশের নিচে নামলে সাধারণত সমস্যা থাকে ফেইল করা স্টিম ট্র্যাপ বা ভেন্টেড ফ্ল্যাশ ভেসেলে, আর সেটা ঠিক করা বয়লার ক্যাপাসিটি বাড়ানোর চেয়ে অনেক সস্তা।
ব্লগ থেকে আরও
- রক্ষণাবেক্ষণকারখানার বার্ষিক বয়লার রক্ষণাবেক্ষণের চেকলিস্টদৈনিক রেকর্ড, নির্ধারিত সার্ভিসিং ও বার্ষিক শাটডাউন সাজান স্পষ্ট দায়িত্ব, পরীক্ষার প্রমাণ এবং নিয়ন্ত্রিত পুনরায় চালুর পরিকল্পনায়।
- রক্ষণাবেক্ষণ পরিকল্পনাবয়লারের AMC নাকি নষ্ট হলে সার্ভিস: পুরো খরচের তুলনাডাউনটাইম, কাজের পরিধি, জরুরি সাড়ার প্রতিশ্রুতি ও যন্ত্রাংশের শর্ত ধরে বার্ষিক রক্ষণাবেক্ষণ চুক্তির সঙ্গে প্রয়োজনে মেরামতের খরচ তুলনা করুন।