গ্রিন স্টিম ও LEED কমপ্লায়েন্স
স্টিম ও বয়লার আপগ্রেডের মাধ্যমে বাংলাদেশে LEED সার্টিফিকেশন অর্জন
একটি টেক্সটাইল বা আরএমজি কারখানার তাপশক্তির ৬০% এর বেশি খরচ হয় ইন্ডাস্ট্রিয়াল স্টিম সিস্টেমে। ফ্লু গ্যাস ইকোনোমাইজার, প্রেশারাইজড কনডেনসেট রিকভারি এবং ডিজিটাল O2 ট্রিম কীভাবে USGBC LEED এনার্জি অ্যান্ড অ্যাটমোস্ফিয়ার পয়েন্ট নিশ্চিত করে কার্বন ফুটপ্রিন্ট কমায়, তা এখানে তুলে ধরা হলো।
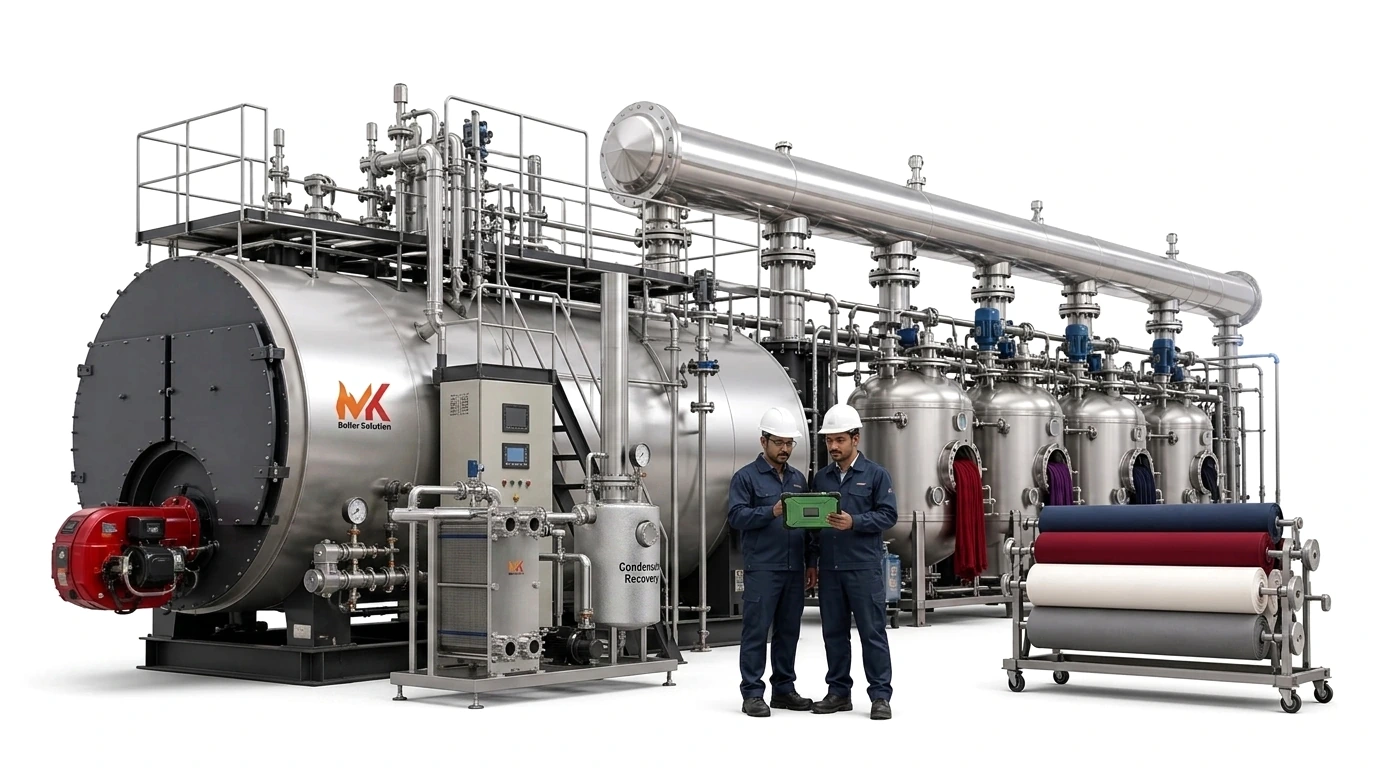
বিশ্বের সর্বোচ্চ সংখ্যক ইউএসজিবিসি লিড (USGBC LEED) প্ল্যাটিনাম ও গোল্ড প্রত্যয়িত পরিবেশবান্ধব তৈরি পোশাক ও টেক্সটাইল কারখানার ঠিকানা বাংলাদেশ। গাজীপুর, আশুলিয়া, নারায়ণগঞ্জ ও চট্টগ্রামের গ্রিন ইন্ডাস্ট্রিয়াল করিডোরে আন্তর্জাতিক শীর্ষ ব্র্যান্ডগুলো—যেমন H&M, Inditex, Marks & Spencer এবং PVH—ধারাবাহিকভাবে কম কার্বন নির্গমনকারী সরবরাহকারীদের অগ্রাধিকার দিচ্ছে।
তবে বেশিরভাগ ফ্যাক্টরি ম্যানেজমেন্ট রুফটপ সোলার প্যানেল, ইনভার্টার ড্রাইভ আর রেইনওয়াটার হার্ভেস্টিংয়ে মনোযোগ দিলেও টেক্সটাইল ডাইং, ওয়াশিং ও ফিনিশিং কারখানার একক বৃহত্তম শক্তি খরচকারী যন্ত্রটি থাকে বয়লার রুমে। একটি কারখানার মোট জীবাশ্ম ও কঠিন জ্বালানি বাজেটের ৬০% থেকে ৭৫% পর্যন্ত খরচ হয় কেবল ইন্ডাস্ট্রিয়াল স্টিম উৎপাদনে। সেই স্টিম লুপের আধুনিকায়নই হলো কাঙ্ক্ষিত LEED Energy and Atmosphere (EA) পয়েন্ট অর্জনের সবচেয়ে দ্রুত ও উচ্চ-ROI নিশ্চিতকারী উপায়।
স্টিম অপটিমাইজেশন কীভাবে LEED Energy & Atmosphere (EA) ক্রেডিট বাড়ায়
ইউএসজিবিসির LEED v4 ও v4.1 গাইডলাইনে শিল্প কারখানার জন্য Energy & Atmosphere (EA) ক্যাটাগরিতে মোট স্কোরের ৩৩%-এর বেশি পয়েন্ট বরাদ্দ থাকে।
| LEED ক্রেডিট ক্যাটাগরি | মূল প্রক্রিয়া | সম্ভাব্য পয়েন্ট |
|---|---|---|
| EAp2: মিনিমাম এনার্জি পারফরম্যান্স | বেসলাইন দক্ষতার বাধ্যতামূলক শর্ত পূরণ | পূর্বশর্ত (সব টায়ারের জন্য বাধ্যতামূলক) |
| EAc2: অপটিমাইজ এনার্জি পারফরম্যান্স | মডেল করা থার্মাল এনার্জি ব্যবহার ১০% থেকে ৩০%+ কমানো | ৬ থেকে ১৮ পয়েন্ট |
| EAc1: এনহ্যান্সড কমিশনিং | থার্মাল মিটারিং, ড্রাফট সুইচ ও ফ্লু সেন্সর ভ্যালিডেশন | ২ থেকে ৬ পয়েন্ট |
| WEc2: ইনডোর ওয়াটার ইউজ রিডাকশন | ক্লোজড-লুপ কনডেনসেট রিটার্নের মাধ্যমে পানি সাশ্রয় | ২ থেকে ৫ পয়েন্ট |
| MRc1: লাইফ-সাইকেল ইমপ্যাক্ট রিডাকশন | পুরো ভেসেল বাতিল না করে বিদ্যমান বয়লার রেট্রোফিট করা | ১ থেকে ৪ পয়েন্ট |
সর্বোচ্চ প্ল্যাটিনাম সার্টিফিকেশন (৮০+ পয়েন্ট) পেতে শুধুমাত্র বিদ্যুতের দক্ষতা যথেষ্ট নয়; বয়লার হাউজে তাপ পুনরুদ্ধার, অক্সিজেন-নিয়ন্ত্রিত দহন এবং ন্যূনতম পানি নিষ্কাশন নিশ্চিত করতে হয়।
গ্রিন ফ্যাক্টরি স্কোরের জন্য ৩টি উচ্চ-প্রভাবশালী বয়লার আপগ্রেড
সর্বোচ্চ LEED স্কোর অর্জনের জন্য স্টিম চক্রের তিনটি প্রধান তাপ অপচয় রোধ করা প্রয়োজন: চিমনি দিয়ে নির্গত ফ্লু গ্যাসের তাপ, ব্লোডাউন ড্রেনের তাপ এবং ফেলে দেওয়া কনডেনসেটের সংবেদনশীল তাপ।
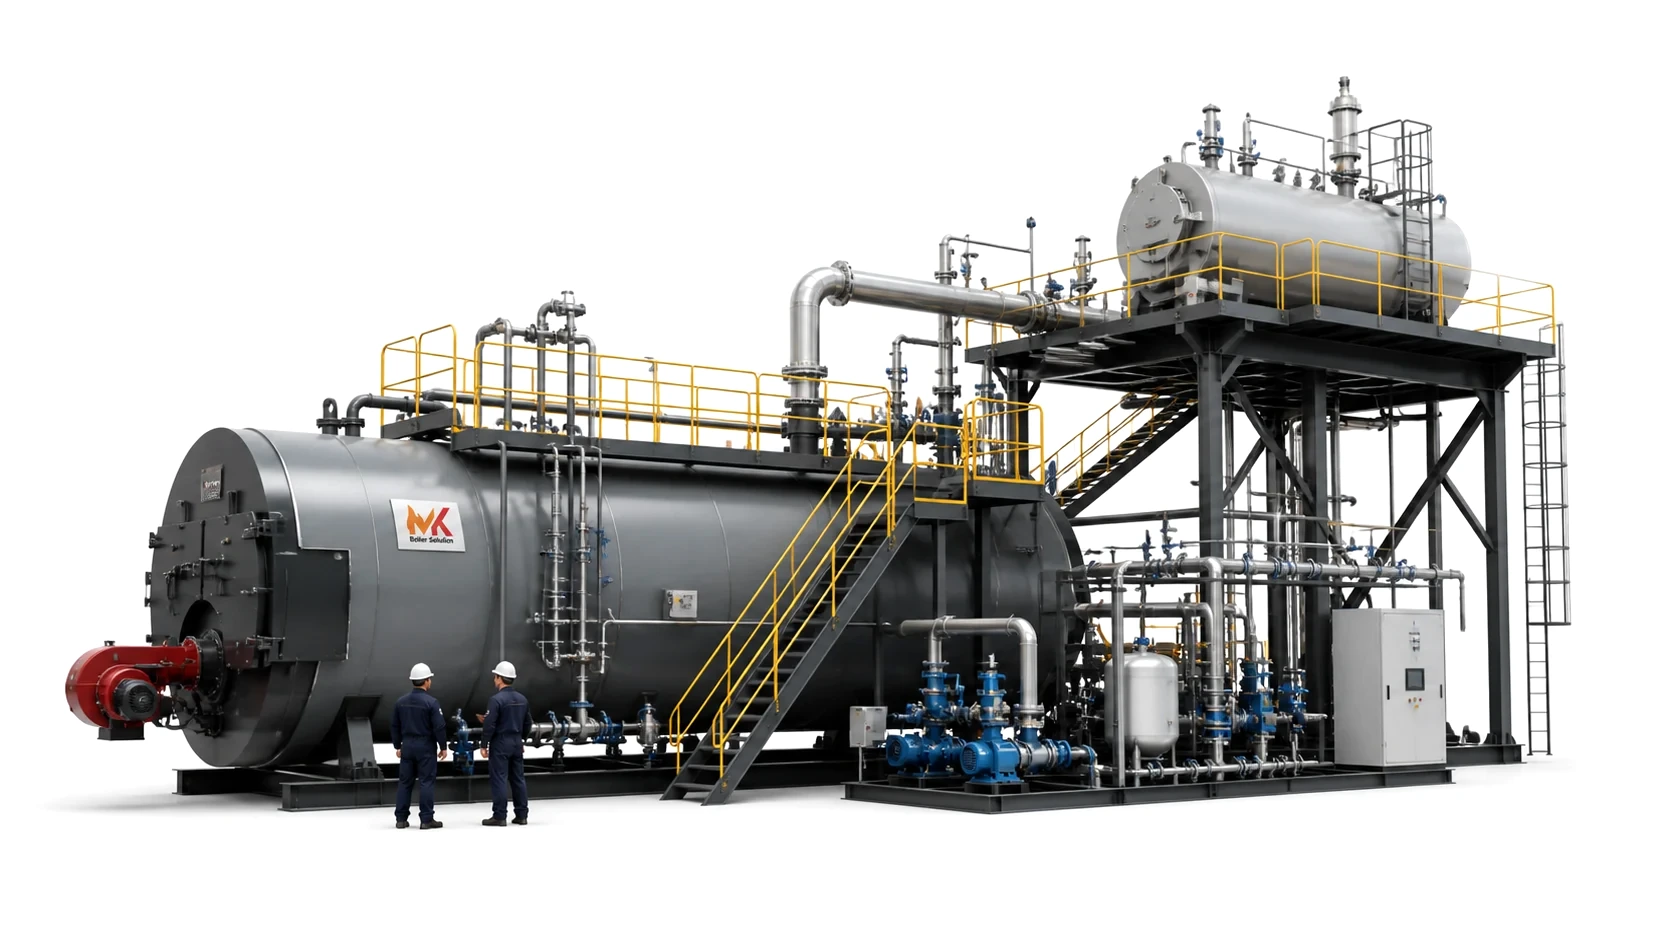
১. ফ্লু গ্যাস ইকোনোমাইজার (ফিনেরযুক্ত টিউব হিট এক্সচেঞ্জার)
হিট রিকভারি ছাড়া পরিচালিত একটি সাধারণ থ্রি-পাস ফায়ার-টিউব বয়লারে চিমনি দিয়ে ২০০°C থেকে ২৪০°C তাপমাত্রার ফ্লু গ্যাস বায়ুমণ্ডলে বেরিয়ে যায়, যা মোট দহন তাপের ৮% থেকে ১২% অপচয় করে।
আইডি ফ্যানের আগে এক্সহস্ট ডাক্টওয়ার্কে স্টেইনলেস স্টিল বা সিমলেস কার্বন-স্টিল ফিন্ড-টিউব ইকোনোমাইজার বসানো হয়। এটি নির্গত ফ্লু গ্যাসের তাপ টেনে নিয়ে বয়লার ফিডওয়াটারকে ৬০°C থেকে ৯০°C–৯৮°C পর্যন্ত উত্তপ্ত করে প্রেশার ভেসেলে পাঠায়।
- দক্ষতার সহজ নিয়ম: ফ্লু গ্যাসের তাপমাত্রা প্রতি ২০°C হ্রাসের ফলে বয়লারের সার্বিক থার্মাল এফিসিয়েন্সি প্রায় ১% বৃদ্ধি পায়।
- বাস্তব সাশ্রয়: স্ট্যাক তাপমাত্রা ২২০°C থেকে ১৩০°C-এ নামিয়ে আনলে দক্ষতা প্রায় ৪.৫% বৃদ্ধি পায়, যা বছরে বিপুল পরিমাণ প্রাকৃতিক গ্যাস বা বায়োমাস সাশ্রয় করে।
২. প্রেশারাইজড ক্লোজড-লুপ কনডেনসেট রিকভারি
প্রসেস লাইনের গরম কনডেনসেট ইটিপি ড্রেনে ফেলে দেওয়া টেক্সটাইল ডাইং মিলের অন্যতম বড় আর্থিক অপচয়।
স্টিম ট্র্যাপ থেকে নির্গত কনডেনসেটের তাপমাত্রা থাকে ৯০°C থেকে ১৩০°C পর্যন্ত। খোলা গর্তে ফেলে না দিয়ে একে ইনসুলেটেড প্রেশারাইজড ডিয়ারেটর ট্যাঙ্কে ফিরিয়ে আনলে:
- সংবেদনশীল তাপ রক্ষা: ফিডওয়াটার তাপমাত্রা প্রতি ৬°C বৃদ্ধির জন্য জ্বালানি চাহিদা ১% কমে যায়।
- কেমিক্যাল খরচ সাশ্রয়: কনডেনসেট হলো শতভাগ বিশুদ্ধ ডিস্টিল্ড পানি (০ ppm হার্ডনেস ও শূন্য TDS), যা ওয়াটার সফটনারের ওপর চাপ কমায় এবং স্কেল প্রিভেন্টিভ কেমিক্যালের খরচ ৭০% পর্যন্ত কমিয়ে দেয়।
- কম ব্লোডাউন অপচয়: আগত পানিতে টিডিএস কম থাকায় ঘন ঘন ব্লোডাউন দিতে হয় না, ফলে ভেতরের উচ্চ-চাপের গরম পানি রক্ষা পায়।
৩. ডিজিটাল O₂ ট্রিম ও ভেরিয়েবল স্পিড বার্নার মডুলেশন
অনিয়ন্ত্রিত অতিরিক্ত বাতাস (Excess Air) ফার্নেসের শিখাকে ঠান্ডা করে এবং বাতাসে থাকা বাড়তি নাইট্রোজেন গরম করতে জ্বালানি অপচয় করে।
ফ্লু ডাক্টে একটি জিরকোনিয়া O₂ সেন্সর এবং সার্ভো অ্যাকচুয়েটর বসালে তা সার্বক্ষণিক বাতাসের অনুপাত নিয়ন্ত্রণ করে অতিরিক্ত বাতাসকে ৩.০% থেকে ৩.৫% O₂ (১৫–২০% এক্সেস এয়ার) সীমার মধ্যে ধরে রাখে—যা মেকানিক্যাল লিংকেজ বার্নারের তুলনায় বার্ষিক ১.৫% থেকে ৩.০% জ্বালানি সাশ্রয় করে।
| বয়লার আপগ্রেড | আনুমানিক বিনিয়োগ | থার্মাল এফিসিয়েন্সি বৃদ্ধি | সাধারণ পে-ব্যাক সময় |
|---|---|---|---|
| ফ্লু গ্যাস স্ট্যাক ইকোনোমাইজার | মাঝারি | +৪.০% থেকে +৫.৫% | ৪ থেকে ৮ মাস |
| ক্লোজড কনডেনসেট রিটার্ন লুপ | কম থেকে মাঝারি | +৬.০% থেকে +১২.০% | ৩ থেকে ৬ মাস |
| কন্টিনিউয়াস ব্লোডাউন হিট রিকভারি | কম | +১.৫% থেকে +২.৫% | ৪ থেকে ৭ মাস |
| ডিজিটাল জিরকোনিয়া O₂ ট্রিম কন্ট্রোল | কম | +১.৫% থেকে +৩.০% | ৫ থেকে ৯ মাস |
আন্তর্জাতিক ক্রেতাদের জন্য কার্বন ফুটপ্রিন্ট হ্রাসের বাস্তব হিসাব
ইউরোপ ও আমেরিকার ব্র্যান্ড ক্রেতারা তাদের পোশাক সরবরাহকারীদের জন্য সায়েন্স বেসড টার্গেটস (SBTi) ও কঠোর কার্বন রিপোর্টিং বাধ্যতামূলক করেছে।
গাজীপুরের একটি নিট কম্পোজিট কারখানার বাস্তব উদাহরণ, যেখানে বছরে ৬,০০০ ঘণ্টা একটি ৬ টন/ঘণ্টা স্টিম বয়লার প্রাকৃতিক গ্যাসে চলে:
- বেসলাইন বার্ষিক গ্যাস খরচ: ~৩,০৬০,০০০ m^3
- সার্বিক থার্মাল এফিসিয়েন্সি বৃদ্ধি (ইকোনোমাইজার + কনডেনসেট রিকভারি): ১০.৫%
- বার্ষিক সাশ্রয়কৃত প্রাকৃতিক গ্যাস: ৩২১,৩০০ m^3/বছর
- বার্ষিক আর্থিক সাশ্রয়: ৩২১,৩০০ m^3 × BDT ৩০ = BDT ৯৬.৩৯ লাখ/বছর
- বায়ুমণ্ডলে নির্গমন রোধকৃত CO₂: ৩২১,৩০০ m^3 × ১.৯৩ kg CO_2/m^3 = \mathbf{৬২০ মেট্রিক টন CO_2e/বছর}
এই বার্ষিক ৬২০ টন কার্বন হ্রাস সরাসরি কারখানার বার্ষিক হিগ এফইএম (HIGG FEM) ইনডেক্স এবং USGBC LEED কার্বন অ্যাকাউন্টিং প্রতিবেদনে অন্তর্ভুক্ত করা যায়।
গ্রিন স্টিম ও LEED স্কোরিং অডিট বুক করুন
শীর্ষস্থানীয় LEED প্ল্যাটিনাম সার্টিফিকেশন অর্জন এবং আন্তর্জাতিক ক্রেতাদের টেকসই লক্ষ্যের সাথে তাল মেলাতে প্রয়োজন সুনির্দিষ্ট থার্মাল ইঞ্জিনিয়ারিং।
MK Boiler Solution গাজীপুর, সাভার, নারায়ণগঞ্জ ও চট্টগ্রামে পূর্ণাঙ্গ গ্রিন স্টিম অডিট পরিচালনা করে। আমাদের প্রকৌশলীরা আল্ট্রাসনিক স্টিম ট্র্যাপ ডিটেক্টর, স্ট্যাক গ্যাস অ্যানালাইজার এবং থার্মাল ক্যামেরা ব্যবহার করে আপনার কারখানার তাপ অপচয় নিখুঁতভাবে পরিমাপ করেন এবং বাস্তবায়নযোগ্য হিট রিকভারি প্ল্যান তৈরি করে দেন।
সাধারণ জিজ্ঞাসা
বয়লার রুমের আপগ্রেড কীভাবে বাংলাদেশে USGBC LEED সার্টিফিকেশনে ভূমিকা রাখে?
স্টিম সিস্টেম সরাসরি এনার্জি অ্যান্ড অ্যাটমোস্ফিয়ার (EA) ক্রেডিট ক্যাটাগরিকে প্রভাবিত করে, যা LEED v4/v4.1 স্কোরের সবচেয়ে বড় অংশ। ফ্লু গ্যাস ইকোনোমাইজার, অটোমেটেড ব্লোডাউন হিট রিকভারি এবং ক্লোজড কনডেনসেট রিটার্ন লুপ মূল থার্মাল এনার্জি ব্যবহার ১২% থেকে ২২% পর্যন্ত কমিয়ে দেয়, যা 'অপটিমাইজ এনার্জি পারফরম্যান্স' (EAc2) ক্রেডিটের অধীনে ৮ থেকে ১৪ পয়েন্ট পর্যন্ত অর্জন করতে সাহায্য করে।
একটি ৪ থেকে ৬ টন/ঘণ্টা বয়লারে ফ্লু গ্যাস ইকোনোমাইজারের কার্যক্ষমতা ও পে-ব্যাক কেমন?
ফিন্ড-টিউব ইকোনোমাইজারের মাধ্যমে ফ্লু গ্যাসের তাপমাত্রা প্রতি ২০°C কমানোর বিপরীতে ফিডওয়াটার ৬০°C থেকে ৯৫°C পর্যন্ত প্রি-হিট হলে বয়লারের সার্বিক থার্মাল এফিসিয়েন্সি প্রায় ১% বৃদ্ধি পায়। স্ট্যাকের তাপমাত্রা ২২০°C থেকে ১৩০°C-এ নামিয়ে আনলে নিট ৪.৫% থেকে ৫.০% জ্বালানি সাশ্রয় হয়, যা নিট ডাইং ও কম্পোজিট মিলগুলোতে ৪ থেকে ৯ মাসের মধ্যে পুরো বিনিয়োগের খরচ তুলে ফেলে।
LEED ওয়াটার এফিসিয়েন্সি ও এনার্জি স্কোরের জন্য কনডেনসেট রিকভারি কেন এত গুরুত্বপূর্ণ?
৮৫°C–৯৫°C তাপমাত্রার উচ্চ-চাপের পরিষ্কার কনডেনসেট বয়লারে ফিরিয়ে আনলে শতভাগ বিশুদ্ধ ডিস্টিল্ড পানি ও সুপ্ত তাপ রক্ষা পায়। ফিডওয়াটারের তাপমাত্রা প্রতি ৬°C বৃদ্ধির জন্য জ্বালানি চাহিদা ১% কমে যায়, আর একই সাথে ভূগর্ভস্থ পানি উত্তোলন ও কেমিক্যাল সফটনারের ব্যবহার ৬০% থেকে ৮০% পর্যন্ত হ্রাস পেয়ে LEED ওয়াটার এফিসিয়েন্সি (WE) ক্রেডিট অর্জিত হয়।
ব্লগ থেকে আরও
- রক্ষণাবেক্ষণকারখানার বার্ষিক বয়লার রক্ষণাবেক্ষণের চেকলিস্টদৈনিক রেকর্ড, নির্ধারিত সার্ভিসিং ও বার্ষিক শাটডাউন সাজান স্পষ্ট দায়িত্ব, পরীক্ষার প্রমাণ এবং নিয়ন্ত্রিত পুনরায় চালুর পরিকল্পনায়।
- রক্ষণাবেক্ষণ পরিকল্পনাবয়লারের AMC নাকি নষ্ট হলে সার্ভিস: পুরো খরচের তুলনাডাউনটাইম, কাজের পরিধি, জরুরি সাড়ার প্রতিশ্রুতি ও যন্ত্রাংশের শর্ত ধরে বার্ষিক রক্ষণাবেক্ষণ চুক্তির সঙ্গে প্রয়োজনে মেরামতের খরচ তুলনা করুন।