এফিসিয়েন্সি পরিমাপ
বয়লার এফিসিয়েন্সি হিসাব: ডিরেক্ট ও ইনডিরেক্ট পদ্ধতি
নিজের বয়লারে দুই পদ্ধতিতেই এফিসিয়েন্সি বের করুন—উদাহরণসহ হিসাব, কোন পরিমাপ লাগবে এবং কোন ভুলে ফল বাড়িয়ে দেখায়।
এই লেখাটি এই ভাষাতেও রয়েছেEnglish
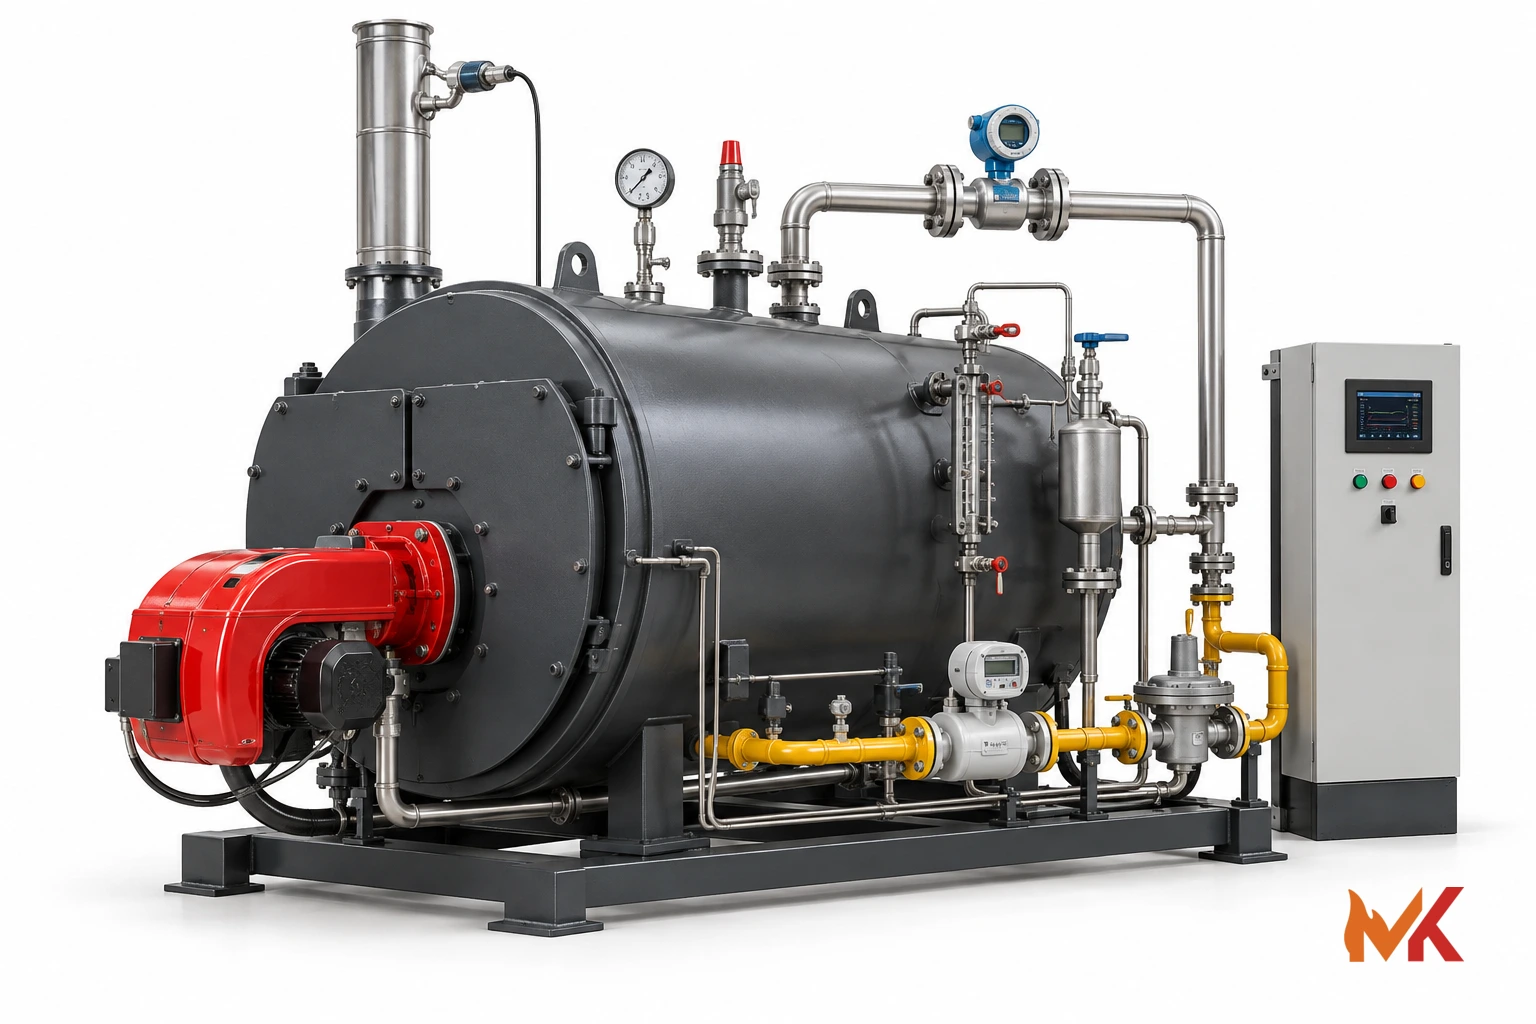
বাংলাদেশের কারখানায় বয়লার এফিসিয়েন্সির যে সংখ্যাটি বলা হয়, তা সাধারণত নেমপ্লেট বা সরবরাহকারীর ব্রোশিয়োর থেকে আসা। এই জ্বালানিতে, এই লোডে, এই মাসে বয়লার আসলে কী করছে—তা ইউটিলিটি ডিজিএমকে কোনোটিই বলে না। দুটি হিসাব বলে, এবং দুটোই এমন যন্ত্র দিয়ে করা যায় যা বেশির ভাগ কারখানায় আছে অথবা এক দিনের জন্য ভাড়া পাওয়া যায়।
ডিরেক্ট পদ্ধতি আউটপুটের সঙ্গে ইনপুট মেলায়। ইনডিরেক্ট পদ্ধতি লসগুলো যোগ করে ১০০% থেকে বাদ দেয়। দুটি আলাদা প্রশ্নের উত্তর দেয়, আর দুটির ফলের অমিল নিজেই একটি কাজের তথ্য।
ডিরেক্ট পদ্ধতি: আউটপুট ভাগ ইনপুট
এফিসিয়েন্সি (%) = স্টিম প্রবাহ × (স্টিমের এনথালপি − ফিডওয়াটারের এনথালপি) ÷ (জ্বালানির প্রবাহ × গ্রস ক্যালোরিফিক ভ্যালু) × ১০০
নারায়ণগঞ্জের একটি ডাইং ইউনিটে গ্যাসে চলা ফায়ার-টিউব বয়লারের উদাহরণ ধরা যাক:
| যা মাপা হলো | উদাহরণের মান |
|---|---|
| উৎপাদিত স্টিম | ১০ bar g চাপে ৪,০০০ kg/h |
| ১০ bar g-এ স্যাচুরেটেড স্টিমের এনথালপি | ২,৭৮০ kJ/kg |
| ফিডওয়াটারের তাপমাত্রা | ৮০ °C (এনথালপি ≈ ৩৩৫ kJ/kg) |
| জ্বালানি খরচ | ৩০০ Sm³/h প্রাকৃতিক গ্যাস |
| গ্রস ক্যালোরিফিক ভ্যালু | ৩৮,০০০ kJ/Sm³ |
স্টিমে যাওয়া শক্তি = ৪,০০০ × (২,৭৮০ − ৩৩৫) = ৯৭,৮০,০০০ kJ/h। জ্বালানির শক্তি = ৩০০ × ৩৮,০০০ = ১,১৪,০০,০০০ kJ/h। এফিসিয়েন্সি = ৯৭,৮০,০০০ ÷ ১,১৪,০০,০০০ × ১০০ = ৮৫.৮%, গ্রস ক্যালোরিফিক ভ্যালুর ভিত্তিতে।
হিসাবটি সহজ; গোলমাল বাধে পরিমাপে। সংখ্যাটি বিশ্বাস করার আগে তিনটি জিনিস দেখুন:
- স্টিম প্রবাহের মাপ কি সত্যি? এক চাপের জন্য ক্যালিব্রেট করা অরিফিস বা ভর্টেক্স মিটার হেডারের চাপ সরে গেলে কম বা বেশি দেখায়। কেউ কেউ ফিডওয়াটারের প্রবাহ ধরেন, যা তখনই কাছাকাছি সঠিক যখন ব্লোডাউন ও সরাসরি স্টিম ইনজেকশন আলাদা হিসাব করা হয়।
- ক্যালোরিফিক ভ্যালু কি মাপা, না ধরা? প্রাকৃতিক গ্যাসে গ্রস ও নেট মানের পার্থক্য প্রায় ১০%, ভেজা বায়োমাসে আরও বেশি। জ্বালানির বিল গ্রস ভিত্তিতে রেখে এফিসিয়েন্সি নেট ভিত্তিতে বললে সংখ্যাটি সুন্দর দেখায়, কিন্তু অর্থহীন।
- জ্বালানি কি ওজন করা? ধানের তুষ বা ব্রিকেটের ক্ষেত্রে ঘণ্টাপ্রতি খরচ বের করতে হবে স্থির সময়ে ওজন করা ব্যাচ থেকে, আর একই নমুনার আর্দ্রতা মেপে। বর্ষায় ভেজা তুষকে ৩,২০০ kcal/kg ধরে নিলে ফল দশ পয়েন্ট পর্যন্ত সরে যেতে পারে।
ইনডিরেক্ট পদ্ধতি: লসের হিসাব
এফিসিয়েন্সি (%) = ১০০ − (ড্রাই ফ্লু গ্যাস লস + জ্বালানির হাইড্রোজেন থেকে তৈরি আর্দ্রতা + জ্বালানির আর্দ্রতা + বাতাসের আর্দ্রতা + রেডিয়েশন ও কনভেকশন + অদগ্ধ জ্বালানির লস + ব্লোডাউন লস)
BS 845 বা ASME PTC 4 ধাঁচের পরীক্ষার পেছনে এই ভাবনাই কাজ করে, আর এটিই একটি সংখ্যাকে কাজের তালিকায় বদলে দেয়। O₂ বা CO₂, CO ও স্ট্যাক তাপমাত্রা দেখানো একটি ফ্লু গ্যাস অ্যানালাইজারই বেশির ভাগ কাজ করে দেয়।
| লস | কারণ | সাধারণ সমাধান |
|---|---|---|
| ড্রাই ফ্লু গ্যাস | অতিরিক্ত বাতাস ও স্ট্যাকের তাপমাত্রা | বার্নারের বাতাস ট্রিম, টিউব পরিষ্কার, ইকোনোমাইজার বসানো বা পরিষ্কার |
| জ্বালানির হাইড্রোজেন থেকে আর্দ্রতা | জ্বালানির রাসায়নিক গঠন | জ্বালানি বদলানো ছাড়া নিয়ন্ত্রণযোগ্য নয় |
| জ্বালানির আর্দ্রতা | বায়োমাস সংরক্ষণ ও মৌসুম | ঢাকা গুদাম, আগে শুকানো, ক্রয় শর্তে আর্দ্রতার সীমা |
| রেডিয়েশন ও কনভেকশন | শেলের ক্ষেত্রফল, ইনসুলেশন, লোড ফ্যাক্টর | ইনসুলেশন মেরামত; দীর্ঘ সময় কম লোডে না চালানো |
| ছাইয়ে অদগ্ধ কার্বন | গ্রেটের সেটিং, জ্বালানির আকার, বাতাসের বণ্টন | সেকেন্ডারি এয়ার, গ্রেট সমন্বয়, ছেঁকে নেওয়া জ্বালানি |
| ব্লোডাউন | ফিডওয়াটারের মান ও TDS নিয়ন্ত্রণ | কনডেনসেট ফেরত, স্বয়ংক্রিয় TDS নিয়ন্ত্রণ, তাপ পুনরুদ্ধার |
সবচেয়ে বড় লসের একটি উদাহরণ: ফ্লু গ্যাসে ৬% O₂ (প্রায় ৪০% অতিরিক্ত বাতাস), স্ট্যাকের তাপমাত্রা ২২০ °C এবং পরিবেশের তাপমাত্রা ৩২ °C হলে প্রাকৃতিক গ্যাসে ড্রাই ফ্লু গ্যাস লস সাধারণত ৬–৮% পরিসরে থাকে। অতিরিক্ত বাতাস ১৫–২০%-এ নামিয়ে ইকোনোমাইজার দিয়ে স্ট্যাক প্রায় ১৬০ °C-এ আনলে এই লস মোটামুটি দুই থেকে তিন পয়েন্ট কমতে পারে। ইকোনোমাইজারের কোটেশন এই হিসাব দিয়ে যাচাই করুন, ব্রোশিয়োরের দাবি দিয়ে নয়।
রেডিয়েশন ও কনভেকশন লস নিয়ে একটি কথা বলা দরকার, কারণ একে প্রায়ই একটি স্থির শতাংশ ধরা হয়। এটি kW হিসেবে মোটামুটি স্থির থাকে, তাই লোড কমলে শতাংশ হিসেবে বাড়ে। ৬ t/h বয়লার রাতের শিফটে ১.৫ t/h-এ চললে এফিসিয়েন্সি স্পষ্ট কম দেখাবে, অথচ যন্ত্রে কোনো ত্রুটি থাকবে না।
লস ধরে ধরে এই হিসাব করার পদ্ধতি আছে যুক্তরাষ্ট্রের জ্বালানি বিভাগের বয়লার কম্বাশন এফিসিয়েন্সি টিপ শিটে ও Spirax Sarco-এর বয়লার এফিসিয়েন্সি ও কম্বাশন নির্দেশিকায়। এফিসিয়েন্সিকে প্রতি টন স্টিমের খরচে রূপান্তর করতে দেখুন Benchmark the Fuel Cost of Steam Generation।
দুই পদ্ধতির ফল না মিললে
ডিরেক্ট পদ্ধতিতে ৮৬% আর ইনডিরেক্টে ৭৯% এলে কোনো একটি পরিমাপ ভুল। সম্ভাব্য কারণ, সাধারণ ক্রম অনুযায়ী:
১. ব্লোডাউনের মাপ নেই, ফলে গরম ব্লোডাউন পানিতে চলে যাওয়া শক্তি স্টিমের ঘরে জমা হচ্ছে। ২. ফেরত আসা কনডেনসেট দুবার গোনা হচ্ছে—একবার ফেরত শক্তি হিসেবে, একবার ফিডওয়াটার গরম হিসেবে। ৩. স্টিম প্রবাহ চাপ বা ঘনত্বের জন্য সংশোধন করা হয়নি। ৪. ক্যালোরিফিক ভ্যালু পরীক্ষা না করে সরবরাহকারীর দাবি থেকে নেওয়া। ৫. পরীক্ষার সময় খুব কম, ফলে জ্বালানির ওজন ও স্টিম টোটালাইজার আলাদা সময়ের।
ব্যবস্থাপনাকে কিছু জানানোর আগে অমিলটি মিটিয়ে নিন। ৭ পয়েন্টের অমীমাংসিত ফারাক রেখে পারফরম্যান্স গ্যারান্টি মেনে নিলে প্রথম জ্বালানি বিলেই বিরোধ শুরু হবে।
অর্থ বিভাগ ব্যবহার করতে পারে এমন পরীক্ষা
প্রতিনিধিত্বমূলক লোডে অন্তত এক ঘণ্টা অবস্থা স্থির রাখুন—এর মধ্যে সুট ব্লোয়িং, ব্যাচ চালুর পিক বা জ্বালানি বদল রাখবেন না। স্টিম টোটালাইজারের শুরু ও শেষ, জ্বালানির টোটালাইজার বা ওজন, ফিডওয়াটারের তাপমাত্রা, হেডারের চাপ, ফ্লু গ্যাসের O₂, CO ও তাপমাত্রা, পরিবেশের তাপমাত্রা এবং ব্লোডাউনের সময় লিখে রাখুন।
কারখানা বাস্তবে যেভাবে চলে, তেমন দুই-তিনটি লোডে পরীক্ষা করুন—পুরো উৎপাদনের শিফট, হালকা শিফট ও রাতের অবস্থা। লোডের বিপরীতে এফিসিয়েন্সির রেখা আঁকুন। বার্নার মডুলেশন বদলানো, ইকোনোমাইজার বসানো কিংবা দুটির বদলে একটি বয়লার চালানোর সিদ্ধান্ত ওই রেখা দিয়েই নেওয়া যায়, একটিমাত্র সর্বোচ্চ সংখ্যা দিয়ে নয়।
প্রতিটি পাতায় জ্বালানির ভিত্তি লিখুন। গ্রস ও নেট ভিত্তি মিশিয়ে ফেললে পরের রিপোর্টের সঙ্গে তুলনা করা যাবে না—আর পরের পরীক্ষার কথা ভেবেই তো এই পরীক্ষা।
সঙ্গে দ্রুত কমানো যায় এমন লসগুলো দেখুন: নষ্ট স্টিম ট্র্যাপ, তাপ বিনিময় পৃষ্ঠে স্কেল এবং বার্ষিক রক্ষণাবেক্ষণের সূচি। লিখিত ভিত্তিসহ এফিসিয়েন্সি পরীক্ষার জন্য আমাদের প্রকৌশল ডেস্কে যোগাযোগ করুন অথবা মেরামত ও রক্ষণাবেক্ষণ সেবা দেখুন।
আরও পড়ুন: বয়লার ব্লোডাউন: TDS নিয়ন্ত্রণ ও তাপ পুনরুদ্ধারের হিসাব, কনডেনসেট রিকভারি: সাশ্রয় কত, বসাতে খরচ কত ও স্টিম ও বয়লার আপগ্রেডের মাধ্যমে বাংলাদেশে LEED সার্টিফিকেশন অর্জন।
সাধারণ জিজ্ঞাসা
কোন পদ্ধতি ব্যবহার করব?
সম্ভব হলে দুটিই। ডিরেক্ট পদ্ধতি বলে পোড়ানো জ্বালানির বিপরীতে বয়লার কত দিয়েছে; ইনডিরেক্ট পদ্ধতি দেখায় বাকি শক্তি কোথায় গেল—আর সেটিই বলে দেয় কী ঠিক করতে হবে।
আমাদের হিসাবে এফিসিয়েন্সি ৯৫%-এর বেশি আসছে কেন?
প্রায় সব ক্ষেত্রেই এটি পরিমাপের ভুল, ভালো বয়লার নয়: ব্লোডাউনের হিসাব নেই, স্টিম ফ্লো চাপের জন্য সংশোধন করা হয়নি, ক্যালোরিফিক ভ্যালু অনুমান করা, অথবা ফেরত আসা কনডেনসেটকে নতুন ফিডওয়াটার ধরা।
একবার পরীক্ষা করলেই কি বোঝা যাবে বয়লার সাশ্রয়ী?
না। একটি পরীক্ষা এক লোডের এক মুহূর্তের ছবি। বয়লার নিয়ে সিদ্ধান্ত বা পারফরম্যান্স গ্যারান্টি গ্রহণের আগে স্বাভাবিক কয়েকটি লোডে, একই জ্বালানি ভিত্তিতে পরীক্ষা করুন।
ব্লগ থেকে আরও
- বয়লার নির্বাচনথার্মাল অয়েল হিটার বনাম স্টিম বয়লার: কোনটি আপনার প্রসেসেতাপমাত্রা, চাপ, বিধিবিধান, আগুনের ঝুঁকি ও চালানোর খরচ মিলিয়ে থার্মাল ফ্লুইড হিটার ও স্টিম বয়লারের তুলনা—বিনিয়োগের সিদ্ধান্ত নেওয়ার আগে।
- স্টিম সাশ্রয়কনডেনসেট রিকভারি: সাশ্রয় কত, বসাতে খরচ কতকারখানা কত কনডেনসেট ড্রেনে ফেলছে বের করুন, ফেরত আনলে জ্বালানি-পানি-কেমিক্যালে কত বাঁচে হিসাব করুন, আর ডাইং ফ্লোরের জন্য কোন পাম্প ও পাইপিং ব্যবস্থা মানানসই তা ঠিক করুন।